


Herstellung von CNC-geschmiedeten Scheren: Prozess-, Material- und Beschaffungsleitfaden
Zuhause / Nachrichten / Branchennachrichten / Herstellung von CNC-geschmiedeten Scheren: Prozess-, Material- und Beschaffungsleitfaden
Oct 22, 2026
Wenn ein Salonimporteur drei Kartons mit Scherensets auspackt und feststellt, dass jedes Paar anders schneidet – eines glatt, eines rau, eines zu steif – liegt das Problem selten am Stahl. Es ist der Herstellungsprozess. Geschmiedete Scheren werden wegen ihrer Robustheit geschätzt; Bei der CNC-Bearbeitung wird auf Wiederholgenauigkeit vertraut. Herstellung von CNC-geschmiedeten Scheren vereint beides: Das Schmieden stellt die innere Kornstruktur her und die computergesteuerte Bearbeitung sichert die Endmaße. Wenn Sie verstehen, wie diese Phasen interagieren, erfahren Sie, welche Fabrik konsistente Paare liefert.
Drei Produktionswege decken die meisten Scheren auf dem Markt ab: Gießen, Materialabtrag und Schmieden mit CNC-Endbearbeitung.
Das Gießen ist schnell und kostengünstig, Gussstahl wird jedoch nicht mechanisch bearbeitet, sodass seine innere Struktur weniger gleichmäßig ist. Der Materialabtrag – das Schneiden einer Klinge aus einem flachen Blech durch CNC-Fräsen – ist präzise und hinterlässt ein hervorragendes Finish, aber die Faserlinien des Stahls bleiben in ihrer ursprünglichen Ausrichtung. Eine geschmiedete Klinge, die dann CNC-bearbeitet wird, bietet das Beste aus beiden Möglichkeiten: Durch die Warmumformung wird die Maserung entlang der Klingenkontur neu ausgerichtet, und bei der CNC-Bearbeitung werden enge Toleranzen eingehalten, ohne dass man für die endgültige Geometrie auf einen einzigen Handwerker angewiesen ist.
Das ist in der Praxis wichtig. Eine geschmiedete Vorform kommt der endgültigen Form viel näher als ein Rohblock, sodass weniger Stahl verschwendet wird und die anschließende Bearbeitung sich auf die Oberflächen konzentriert, die darüber entscheiden, wie sich eine Schere im Gebrauch anfühlt: die Schneidkanten, die Drehbohrung und die Passflächen des Griffs.
Jedes CNC-geschmiedete Scherenmodell durchläuft die gleiche logische Abfolge, auch wenn die Fabriken die Schritte unterschiedlich organisieren. Wenn Sie die Reihenfolge kennen, können Sie bei einem Werksaudit bessere Fragen stellen.
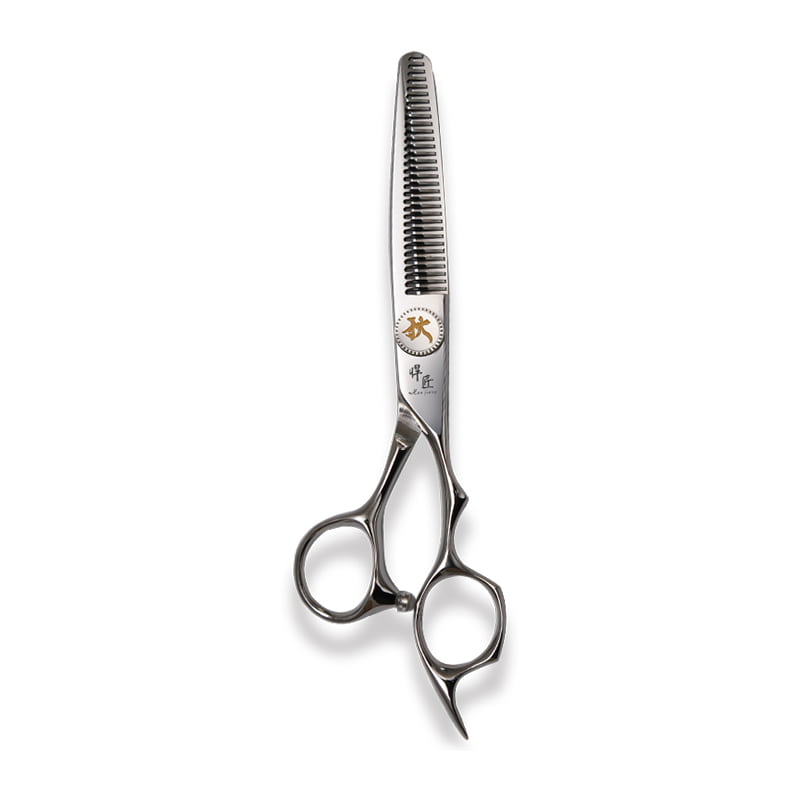
Fabriken, die eine Dual-Prozess-Linie unterhalten – Handschmiedekunst plus CNC-Präzisionstechnik –, nutzen Handarbeit dort, wo es wirklich darauf ankommt, wie zum Beispiel die Endbearbeitung der Kanten und die Anpassung der Klingen, während Maschinen Oberflächen bearbeiten, die mathematische Wiederholbarkeit erfordern. Dies ist das Modell, das in professionellen Scherenfabriken in Japan, Südkorea und China verwendet wird, und es ist der Ansatz hinter der QIZHIDAO-Linie von Zhangjiagang Huaxu Hairdressing Tools.
Käufer geben normalerweise zuerst eine Stahlsorte an: 440 °C, VG10 oder Stahl mit hohem Stickstoffgehalt. Die Güteklasse legt die Obergrenze fest, aber die Wärmebehandlung entscheidet darüber, wie viel von dieser Obergrenze eine Klinge tatsächlich erreicht.
| Stahlsorte | Typische Härte (HRC) | Korrosionsbeständigkeit | Kantenbeständigkeit | Typische Position |
|---|---|---|---|---|
| 440C | 58–60 | Gut | Gut | Arbeitsstahl für das tägliche Schneiden mit professionellen Scheren der Mittel- und Einstiegsklasse |
| VG10 | 60–61 | Sehr gut | Sehr gut | Professionelle Scheren, die auch bei langen Schneidvorgängen ihre Schärfe behalten müssen |
| Stahl mit hohem Stickstoffgehalt | 60–62 | Ausgezeichnet | Ausgezeichnet | Premium-Schere für feuchte Umgebungen und lange Wartungsintervalle |
Zwei Paar VG10-Scheren können sich völlig unterschiedlich verhalten, wenn eine werkseitig auf 58 HRC und die andere auf 61 HRC gehärtet wird. Wenn ein Lieferant ein Angebot für eine Stahlsorte macht, lauten die nützlichen Folgefragen: Auf welchen Härtebereich zielen Sie ab? Wie überprüfen Sie es? Testen Sie jede Charge oder nur eine Charge? Der Unterschied zwischen 58 HRC und 61 HRC zeigt sich in der Praxis als Unterschied zwischen einer Klinge, die nach ein paar Wochen Friseurarbeit stumpf wird, und einer Klinge, die monatelang scharf bleibt.
Der größte Beitrag der CNC-Bearbeitung liegt in den Zahlen, die ein Käufer tatsächlich überprüfen kann. Der Durchmesser der Drehzapfenbohrung, die Dicke des Rückens, der Abschrägungswinkel und die Ebenheit der inneren Klingenfläche wirken sich alle darauf aus, wie sich ein Paar in der Hand verhält.
Eine verantwortungsbewusste Fabrik sollte in der Lage sein, Aufzeichnungen über prozessbegleitende Inspektionen vorzulegen, nicht nur ein poliertes Muster. Ein praktisches Zeichen der Kontrolle ist eine dokumentierte Testvereinbarung, bei der Proben zur Stichprobenkontrolle an ein unabhängiges Labor geschickt werden, anstatt sich nur auf die Beurteilung der Fabrik selbst zu verlassen.
Wenn Sie eine Fabrik bewerten, die CNC-Schmiedefähigkeiten verspricht, wägen Sie diese Faktoren ab, bevor Sie eine Bestellung aufgeben.
Auch das Geschäftsmodell der Fabrik ist wichtig. Ein Hersteller, der im Großhandel an Händler verkauft, anstatt eine eigene Verbrauchermarke aufzubauen, hat einen direkten Anreiz, die Chargenqualität konstant zu halten. Zhangjiagang Huaxu Hairdressing Tools zum Beispiel positioniert sich als Produktionspartner, betreibt eine Dual-Prozess-Linie mit CNC-Schneidmaschinen, kooperiert mit dem National Light Industry Tool Hardware Product Quality Supervision and Testing Center bei Stichproben und hält die Vertriebs- und Werbekosten niedrig, damit ausländische Käufer mehr Marge behalten. Wenn der Anreiz der Fabrik mit Ihren Qualitätsanforderungen übereinstimmt, kommen Toleranzdiskussionen schneller voran.
Die Erkenntnis aus der Herstellung von CNC-geschmiedeten Scheren besteht nicht darin, dass eine Maschine das gesamte Paar selbst herstellt. Die Erkenntnis ist, dass die CNC-Bearbeitung den Boden anhebt, während das Schmieden die Decke anhebt. Wenn eine Fabrik bewusst beides einsetzt – Schmieden für die innere Struktur, CNC für die Wiederholbarkeit der Abmessungen und geschickte Handbearbeitung für das endgültige Gefühl –, ist das Ergebnis eine Schere, die vom ersten Paar bis zum Tausendstel auf die gleiche Weise schneidet.
Für einen Käufer lautet die praktische Frage nicht: „Verwenden Sie CNC?“ Es lautet: „Wo in Ihrem Prozess findet die CNC-Bearbeitung statt und was kontrollieren Sie damit?“ Eine Fabrik, die mit Zahlen, Prüfprotokollen und Chargenübergreifenden Proben antwortet, ist es wert, in Ihre Lieferantenliste aufgenommen zu werden.
Apr 20,2026
Jul 03,2026
Die meisten Scherenimporteure können den Unterschied zwischen einem schwach geschweißten Griff...
Warum steigt die Nachfrage nach japanischen Stahlscheren weltweit? Steigende Präzisionsanforde...
Ein Salonbesitzer breitet drei neue Scheren auf der Theke aus. Eine Klinge ist mit 440 °C gest...
Der Aufbau einer erfolgreichen Private-Label-Friseurscherenlinie beginnt beim Hersteller, nich...
Urheberrecht© 2025 Zhangjiagang Huaxu Hairdressing Tools Co., Ltd. Alle Rechte vorbehalten
 contact us